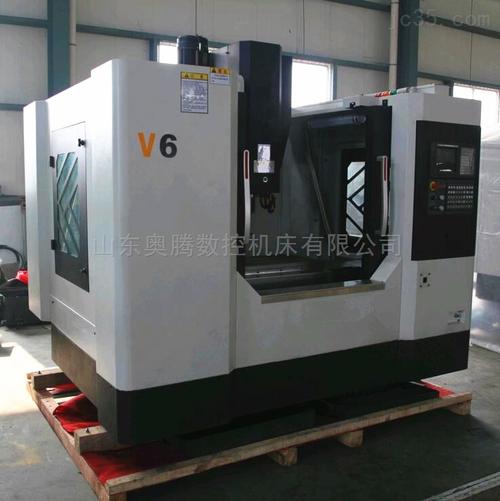
VMC650立式加工中心作为数控机床制造领域的中坚力量,凭借其650mm×400mm的工作台尺寸与稳定的刚性结构,广泛应用于中小型箱体、板类、盘类及模具零件的精密加工。随着机床制造技术的迭代,厂家全新配置的VMC650在数控系统、伺服驱动与辅助功能上有了显著升级。本文从编程要点与全新配置两个维度,为从业者提供一份实用的技术参考。
一、VMC650加工中心的编程基础
VMC650通常配备主流数控系统(如FANUC 0i-MF、西门子828D或三菱M80),编程时需重点关注以下环节:
- 坐标系与工件装夹:采用G54~G59工件坐标系,编程前需通过寻边器或3D测头确定零点偏置。VMC650工作台承载能力约500kg,装夹时需保证零件重心居中,避免偏载影响加工精度。
- 刀具选择与补偿:根据加工材料(钢、铝、铸铁等)合理选用立铣刀、面铣刀或钻头。利用G41/G42刀尖半径补偿进行轮廓精加工,并通过G43建立刀具长度补偿,确保换刀后Z轴基准一致。
- 典型加工循环:钻孔采用G81/G83(啄钻),攻丝用G84并注意主轴与进给倍率匹配;型腔铣削可结合G02/G03圆弧插补与子程序调用,减少代码重复。
- 切削参数优化:以45钢为例,面铣刀(Φ80)粗加工推荐转速800~1200r/min,进给300~500mm/min,背吃刀量1~2mm。铝件可提高转速至3000r/min以上,同时开启高效冷却。
- 安全与仿真:编程后务必通过机床图形仿真或第三方软件(如VERICUT)校验过切与碰撞,再传输至机床。
二、厂家全新配置亮点解析
近期数控机床制造厂家对VMC650的全新配置升级,集中在以下几个核心模块:
- 数控系统升级:标配FANUC 0i-MF(Type 5)或西门子828D,支持高速高精加工模式、多语言界面及网络化数据传输(以太网/CF卡)。部分配置新增AI轮廓控制功能,可自动优化加减速,提升模具曲面加工表面质量。
- 主轴单元强化:采用BT40规格、8000r/min直联主轴(可选12000r/min),配备陶瓷轴承与环喷冷却,刚性更强、热变形更小。主轴电机功率7.5/11kW,满足重切削与精加工双重需求。
- 伺服与导轨配置:X/Y/Z轴采用1.5/1.5/2.0kW交流伺服电机,搭配高精度滚柱直线导轨(可选硬轨),快移速度达24m/min,定位精度±0.005mm,重复定位精度±0.003mm。
- 刀库与换刀系统:标配16工位斗笠式刀库(可选24工位圆盘刀库),换刀时间约3.5秒(刀对刀),并带有刀具寿命管理功能。
- 辅助功能完善:全新配置包含螺旋排屑机、主轴中心出水(选配)、全封闭防护与三色警示灯;电气柜配备空调,保障长时间连续加工的稳定性。
三、编程与配置的协同应用
全新配置为编程带来更大便利:例如,高快移速度与伺服响应使得G0定位更高效,合理规划刀具路径可进一步缩短非切削时间;非线性误差补偿功能需在程序中启用特定G代码(如G5.1Q1),以提升曲面精度。建议用户在厂家调试阶段,结合加工样例完成典型零件的编程试切,验证系统参数与工艺的匹配性。
##
VMC650加工中心编程的核心在于坐标系管理、刀具补偿与切削参数优化,而厂家全新配置通过高性能数控系统、强刚性主轴与高速进给单元,为程序执行提供了更优的硬件支撑。掌握二者关系,不仅能发挥机床最大效能,也能为精密零件制造奠定可靠基础。